R D Innovation
With technological innovation at its core, we continuously optimize amino acid production processes and automated production lines, developing high-value-added products such as food-grade and pharmaceutical-grade amino acids, from glycine to complex amino acid chelates, thus expanding our product portfolio and application scenarios.
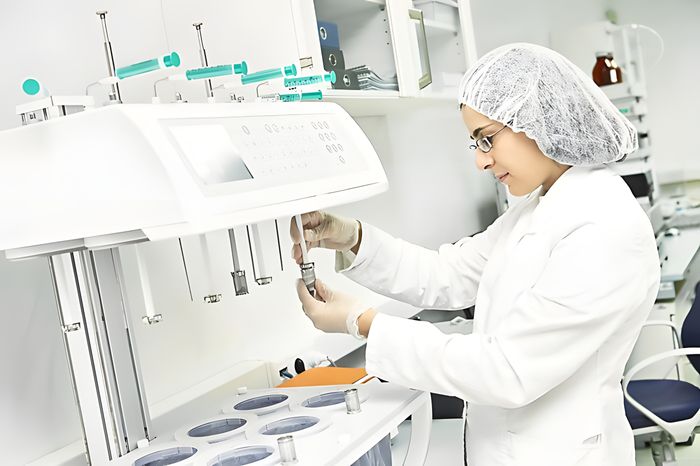
Research Environment
Advanced laboratory facilities designed for chemistry innovation and applied development.
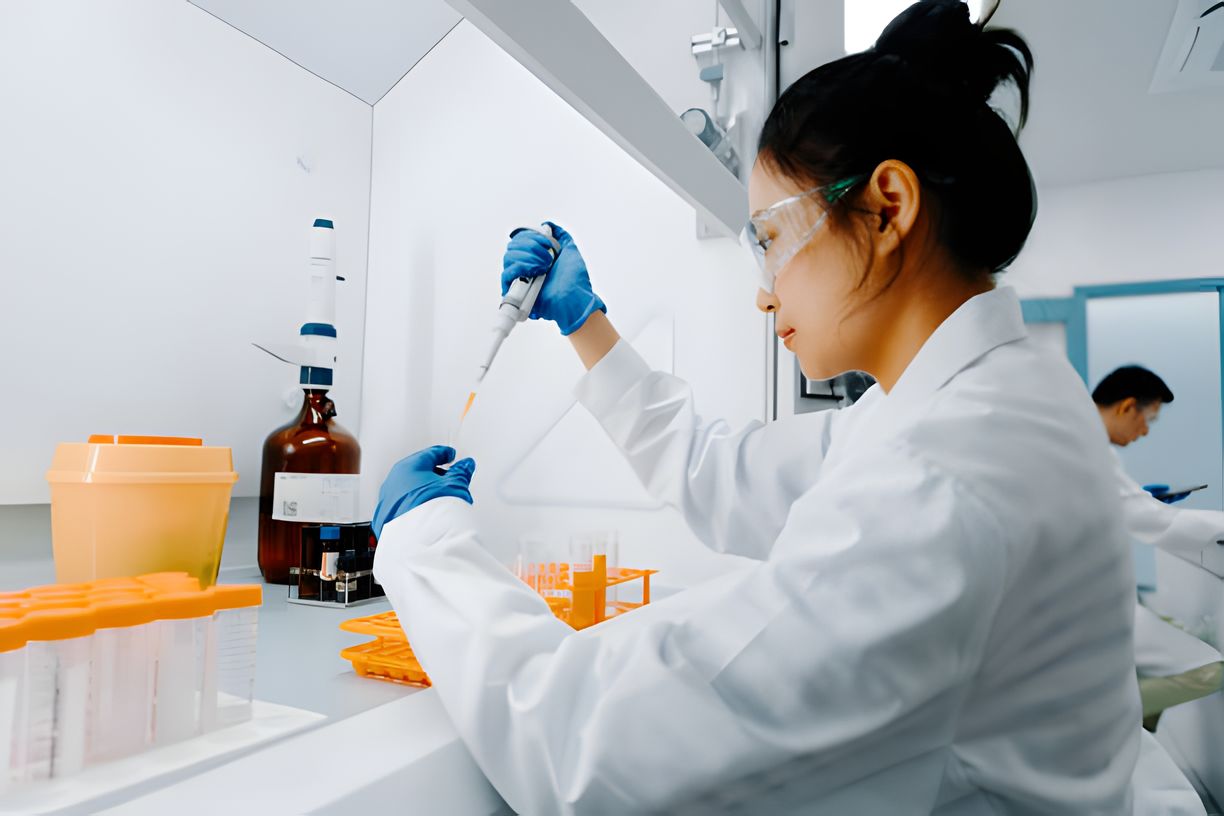
Applied Innovation
Translating research breakthroughs into scalable industrial chemical solutions.


